Vyrobeno z PBS (polybutylen sukcinátu), plně biologicky odbouratelné. Vlastnosti: 1.Domácí kompostovatelný 2...
Přečtěte si více
Dvousložkové vlákno plášť-jádro je specifikováno třemi čísly před čímkoli jiným: bod tání pláště, poměr plášť/jádro a pevnost jádra. Slovo „bikomponentní“ pouze potvrzuje, že dva polymery byly spředeny do jednoho vlákna; nepotvrzuje, že se vlákno spojí při vaší kalendářní teplotě, přežije následné teplo nebo si zachová pevnost jádra po mykání. V obvyklé konstrukci obal s nižší teplotou tání – co-PET, PE nebo nylon s nízkou teplotou tání – zapouzdřuje jádro s vyšší teplotou tání, jako je PET nebo nylon. Plášť se stává lepidlem; jádro nese zátěž. Tato divize vysvětluje, proč se tato vlákna objevují v netkaném pojivu, interiérech automobilů, filtraci, hygieně a svršcích bot, kde řízená tepelná vazba může nahradit nebo snížit samostatné pojivo.
Zacházejte s 110 °C nízkotavitelným polyesterovým pláštěm a 85 °C nízkotavným nylonovým pláštěm jako s různými procesními skupinami. Mohou mít společné slovo „sheath-core“, ale nemají stejné požadavky na válcování za tepla, citlivost na vlhkost nebo povrchovou úpravu. Zkouška, která funguje na jednom stupni, není důkazem toho, že druhý bude škálovat.
Hodnota není jen ve vlákně. Vychází z nahrazení pojivové pryskyřice, vytvoření hustých spojovacích bodů na nižším nánosu a udržení tkaniny měkčí než alternativa silně pojená pryskyřicí. Soustředné jádro poskytuje jednotné pokrytí pláštěm a předvídatelné spojení. Excentrické jádro může po tepelném zpracování produkovat samo-krimpování, což zvyšuje objem, ale činí tvorbu pásu méně předvídatelnou.
Při tepelném spojování se pás ohřívá nad vrcholem tání pláště, ale pod vrcholem tání jádra. Oblast spoje nastavená tlakem a dobou prodlevy; teplota nastavuje, zda plášť teče. 110 °C plášť často začíná kolem 125–135 °C povrchové teploty webu, ale to je výchozí bod, nikoli záruka. Rychlost linky, přítlak, denier vlákna a hustota tkaniny mohou posunout užitečné okno o 10 °C nebo více.
Pro širší přehled produktů viz řada přízí s pláštěm a jádrem a před stanovením specifikace porovnejte možnosti soustředných, excentrických a nízkotavitelných pojiv.
Specifikace nákupu by se měla číst jako okno procesu, nikoli řádek katalogu. Před prvním pokusem opravte tyto položky: polymerní pár a pík tání pomocí DSC; poměr plášť/jádro podle průřezu; denier na vlákno a celkový denier; houževnatost a tažnost při přetržení; krimpování a konečná úprava; smršťování horkým vzduchem a varem; barevná metoda; a sledovatelnost šarže. Pokud je vlákno pro lékařskou nebo hygienickou síť, přidejte do diskuze chemii a extrahovatelné látky.
U třídy s jádrem z polyesteru s nízkou teplotou tání 110 °C zkontrolujte údaje o průřezu dodavatele a doporučení pro lepení podle vašeho kalendáře nebo podmínek trouby.
 Nízkotavitelná polyesterová příze s pláštěm a jádrem 110°C Dvousložková příze s tavným pláštěm 110°C a polyesterovým jádrem pro tepelné spojování; zkontrolujte průřezová a spojovací data podle podmínek vašeho procesu. Zobrazit produkt →
Níže uvedená tabulka je výchozím bodem pro výběr materiálu, nenahrazuje zkušební linku.
| Stavebnictví | Typický plášť/jádro | Nejlépe sedí | Hlavní riziko, pokud je špatně specifikováno |
|---|---|---|---|
| PET / nízkotavitelný ko-PET, plášť kolem 110 °C | 30/70 až 50/50 | Netkaná tepelná vazba, automobilový interiér, filtrace | Slabé vazby, pokud je teplota vedení nízká; ztráta jádra, pokud je poměr pláště příliš vysoký |
| PE / PET | 40/60 až 50/50 | Měkká netkaná textilie, hygiena, balení, svršek obuvi | Úzké okénko pro válcování za tepla; lepení a potřísnění pláště |
| Nízkotavitelný nylon, plášť kolem 85 °C | Jak bylo dohodnuto průřezem | Nízkoteplotní lepení průmyslových textilií kompatibilních s nylonem | Je třeba zkontrolovat kompatibilitu nasávání vlhkosti a povrchové úpravy |
Pokud aplikace vyžaduje nižší aktivační teplotu, přejděte na vhodnou skupinu polymerů s nízkou teplotou tání, než abyste vytlačili třídu 110 °C za její okno.
Poměr pláště je kompromisem mezi objemem lepidla a pevností jádra. Při stejném celkovém denieru ponechává vlákno 30/70 více PET jádra, aby přeneslo zatížení, ale potřebuje lepší přenos tepla a může vykazovat slabá místa tam, kde je plášť tenký. Vlákno 50/50 se snadněji spojuje a poskytuje měkčí ruku při nízkém tlaku, ale příspěvek jádra klesá a vlákno může být na horkých rolích lepkavé.
Excentrické umístění přidává další proměnnou. Může vytvořit užitečné zvlnění, ale také to znamená, že tloušťka pláště se po obvodu mění. Kupující, kteří kontrolují pouze průměrnou tloušťku povlaku, mohou vynechat expozici tenké strany, což se později projeví jako variace vazby nebo fibrilace jádra.
Tam, kde je potřeba nižší aktivační teplota nebo kompatibilita s nylonem, mohou druhy nylonu s nízkou teplotou tání 85 °C rozšířit možnosti materiálů, ale také vyžadují kontrolu vlhkosti a přísnější kontrolu povrchu.
 Nízkotavitelná nylonová příze pro textilie citlivé na teplo Kopolyamidová spojovací příze se aktivuje při teplotě 85 °C pro vlákna citlivá na teplo; zvažte to, když je potřeba kompatibilita s nylonem při nižších teplotách, s kontrolou vlhkosti. Zobrazit produkt →
Podrobnosti o procesu o stupních tepelného spojování viz tepelné spojování nízkotavitelných přízí .
Většina poruch se projevuje jako kolísání pevnosti spoje, povrchové vady nebo nevysvětlitelné smrštění po stárnutí. Příčinou často není pár polymerů, ale mezera mezi laboratorním vzorkem a výrobní linkou: tlak v laboratorním kalendáři, hustota pásu a doba prodlevy jsou zřídka totožné s provozem.
Pokud se pouzdro během mykání zlomí, spíše než zvýšení teploty je podezření na konečnou úpravu, krimpování nebo příliš agresivní otevírání. Pokud jsou vazby slabé na okrajích, ale silné ve středu, zkontrolujte před změnou třídy polymeru rovnoběžnost svěru a změnu hustoty pásu.
Dvousložkové třídy PE/PET často vstupují tam, kde záleží na měkkosti a nízké aktivační teplotě, jako je hygiena, balení a svršky obuvi.
 PE/PET dvousložková příze pro měkké tkaniny na dotek Dvojitá polymerová příze poskytuje měkkou rukojeť a chladivý dotek pro lehké oděvy a průmyslové textilie; potvrdit cestu konce životnosti odděleně od biologicky odbouratelných druhů. Zobrazit produkt →
Nejsou zaměnitelné s biologicky odbouratelnými druhy; potvrďte trasu konce životnosti samostatně, pokud je to programový požadavek.
Při porovnávání cenových nabídek požádejte o údaje specifické pro šarži, nikoli o obecný TDS. Užitečný balíček cenových nabídek zahrnuje vrchol tání DSC, poměr plášť/jádro podle průřezu, houževnatost a prodloužení, smrštění, krimpování, typ povrchové úpravy, balení a zadržený vzorek z výrobní šarže. U vlastních barev přidejte požadavky na stav barveného nebo barvitelného a na stálobarevnost. U zámořských dodávek ověřte ochranu palety, bariéru proti vlhkosti a manipulaci s porty z místa dodavatele.
Ne. Sheath-core je jedna bikomponentní architektura. Dvousložkové také zahrnují struktury vedle sebe, ostrovy v moři a segmentované koláčové struktury. Na rozdílu záleží, protože každá architektura řeší jiný problém: lepení, krimpování, vytváření mikrofilamentů nebo pevnost.
Oba, ale z různých důvodů. Bod tání nastavuje aktivační teplotu a riziko pro materiály citlivé na teplo v okolí. Poměr pláště určuje, kolik lepidla je k dispozici a kolik jádra zbývá pro pevnost. Nízká teplota tání nemůže kompenzovat příliš tenkou nebo špatně rozloženou vrstvu pláště.
Ano, existují konstrukce založené na PLA, PBS nebo jiných biologicky odbouratelných polymerech, ale „bio-based“, „biodegradable“ a „compostable“ nejsou synonyma. Požádejte o zkušební normu, prostředí pro likvidaci a certifikovanou jakost, spíše než akceptujte obecné tvrzení.
Začněte denier, houževnatost, prodloužení, krimpování a dokončení. Přidejte DSC a kontroly příčných řezů, když je šarže pro kritickou spojovací linku. Uschovejte si zadržený vzorek a zaznamenejte podmínky linky použité v prvním úspěšném testu; tento záznam je užitečnější než samotný certifikát, když se budoucí šarže chová jinak.
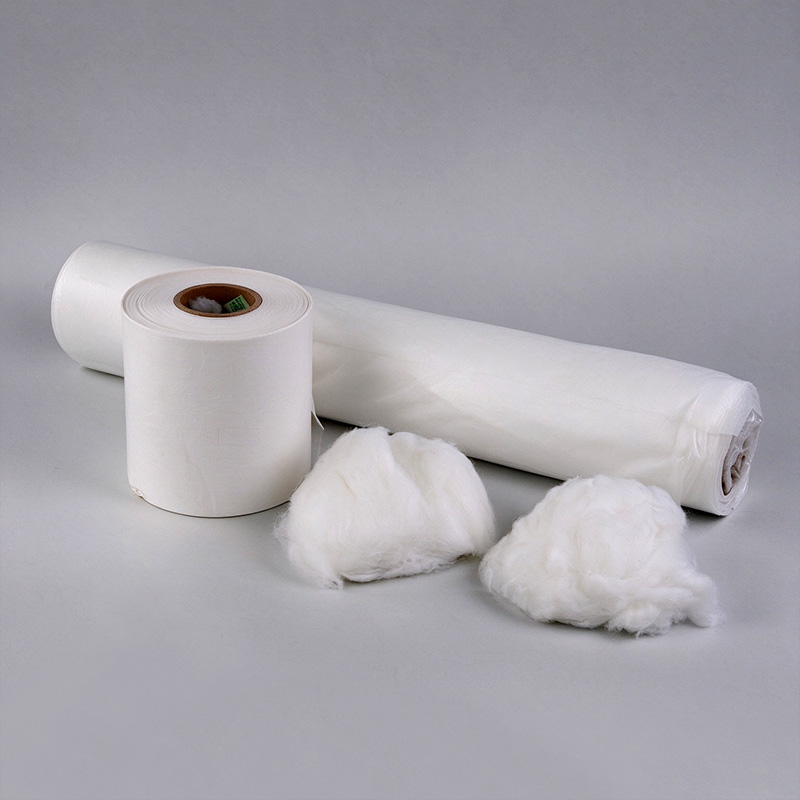
Vyrobeno z PBS (polybutylen sukcinátu), plně biologicky odbouratelné. Vlastnosti: 1.Domácí kompostovatelný 2...
Přečtěte si více
Je vyroben z biologické základny PLA, plně biologicky rozložitelný Funkce: 1. Produkt průmyslového komp...
Přečtěte si více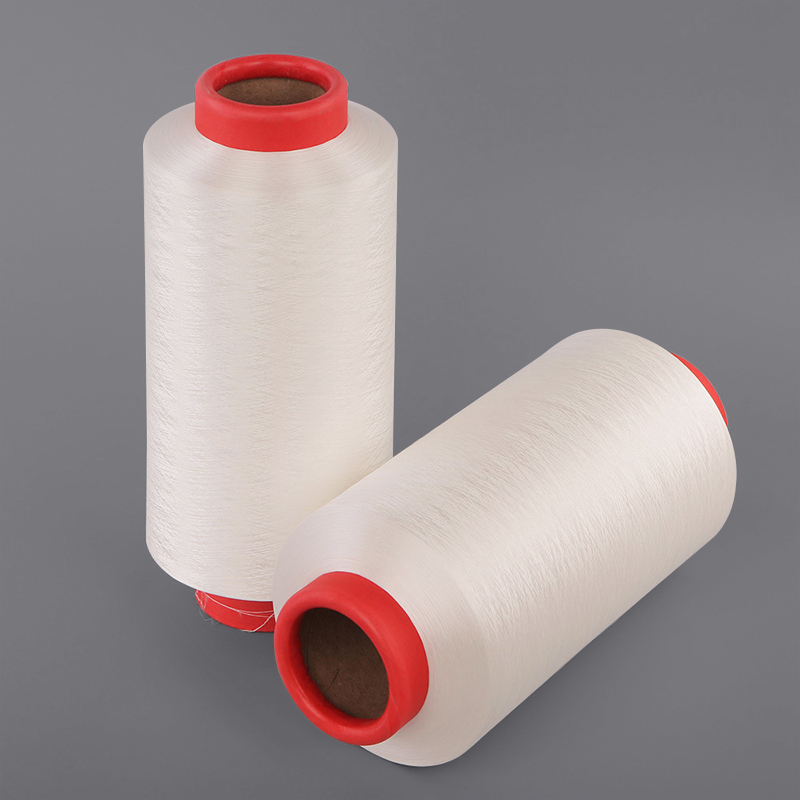
Je vyroben z polyesteru, můžeme speciální produkovat nejlepší přízi, 7D a 10D Dty je v naší továrně proveditelné. ...
Přečtěte si vícePokud porovnáváte ECDP s kationtovým barvitelným polyesterem, začněte s tímto závěrem: ECDP obvykle není samostatnou skupinou vláken. Jedná se o užší, sná...
Přečtěte si víceKonvertor, který srovnává dvě nabídky polyetylenové příze, často najde na obou listech stejné sliby: nízké znovuzískání vlhkosti, dobrá chemická odolnost ...
Přečtěte si víceKupující pracovních oděvů vypere ESD košili 25krát, znovu ji otestuje a zjistí, že povrchový odpor se vyšplhal z přibližně 10^8 na 10^12 ohm/sq. Oblečení ...
Přečtěte si víceVyplňte prosím níže uvedený formulář a náš tým vás bude kontaktovat co nejdříve.
Addres: Č. 66 Qiaogang Road, Haian, Nantong City, provincie Jiangsu, Čína
E-mail: admin@gcfiber.com
Copyright © GC vlákno All Rights Reserved.
